






NOTICIAS
Lista de categorías
Publicaciones recientes
 Una delegación de clientes de los Países Bajos visita nuestra fábrica para impulsar la cooperación europea en barreras de seguridad vial10-10-2026
 Barreras de tráfico de acero: comparación de recubrimientos galvanizados para exposición a largo plazo10-10-2026
 Cómo adquirir productos de seguridad vial para programas de mantenimiento de carreteras en múltiples ubicaciones10-10-2026

Barreras de tráfico de acero: comparación de recubrimientos galvanizados para exposición a largo plazo
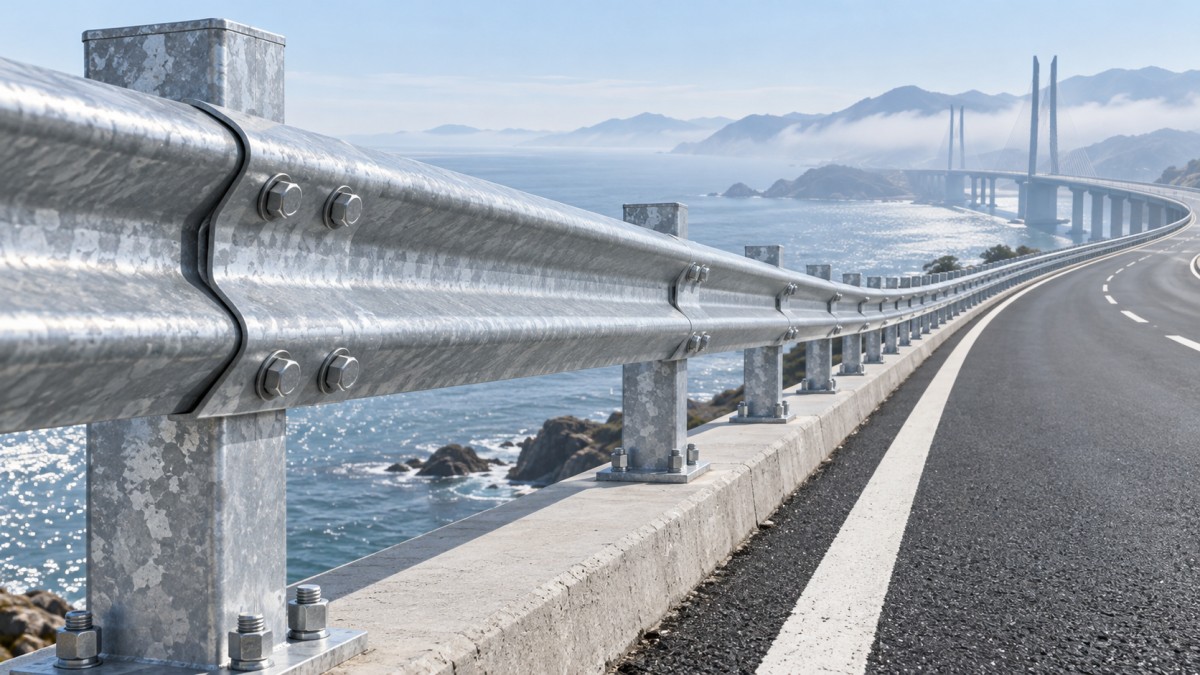
Se espera que una barrera de tráfico de acero mantenga su función estructural durante años frente al agua de lluvia, la sal de carretera, los productos químicos de deshielo, los cloruros atmosféricos, la exposición a los rayos ultravioleta y la contaminación industrial. En la práctica, la protección contra la corrosión no es una decisión estética tomada después de completar el diseño de la barrera. Afecta a los intervalos de inspección, la planificación de reparaciones, el coste de sustitución y la fiabilidad de los componentes que deben funcionar correctamente durante el impacto de un vehículo.
Para los equipos de evaluación técnica, la cuestión útil no es simplemente si el acero está galvanizado. Es qué proceso de galvanizado se especifica, con qué uniformidad el recubrimiento cubre los detalles fabricados, si el sistema de recubrimiento es adecuado para la categoría de corrosividad local y cómo se verificará la conformidad antes del envío y la instalación. Un recubrimiento que funciona bien en una carretera interior seca puede no ofrecer el mismo margen en el acceso a un puente costero o en la entrada de un túnel afectada por emisiones industriales.
Por qué las opciones de galvanizado son importantes en las estructuras viales
El zinc protege el acero tanto mediante protección de barrera como por acción de sacrificio. Cuando un arañazo localizado deja expuesta una pequeña zona de acero, el zinc cercano puede corroerse preferentemente y reducir el riesgo de oxidación bajo la película. Esta ventaja es especialmente relevante para barreras de seguridad, postes, soportes, elementos de fijación y secciones de vigas sometidos a daños por manipulación, impactos de residuos y mantenimiento periódico.
Sin embargo, el zinc se consume con el tiempo. La velocidad depende del entorno, la humedad retenida, la deposición de cloruros, los contaminantes, los ciclos de temperatura y las hendiduras donde se acumulan suciedad y agua. Por ello, un evaluador debe valorar el conjunto completo en lugar de aprobar el espesor del recubrimiento basándose en una única probeta plana. Las interfaces de pernos, los orificios perforados, los bordes doblados, los puntos de drenaje, las zonas de soldadura y los elementos superpuestos son puntos frecuentes de inicio de problemas de corrosión.
Un sistema de barrera también tiene una dimensión de seguridad que la estructura ordinaria de acero puede no tener. La corrosión grave en postes, conexiones o empalmes de carril puede alterar la capacidad de la sección y el comportamiento de la conexión. La configuración original sometida a ensayos de choque, cuando corresponda, no debe considerarse independiente de la durabilidad: un sistema corroído puede dejar de comportarse como pretendía el diseño configurado.
Las principales vías de recubrimiento y sus límites prácticos
Galvanizado en caliente por lotes se selecciona habitualmente para componentes fabricados de barreras de tráfico. Los elementos de acero terminados se sumergen en zinc fundido, lo que produce un recubrimiento unido metalúrgicamente que sigue las superficies externas y, cuando la ventilación y el drenaje están correctamente diseñados, las áreas internas accesibles. Normas como ISO 1461 o ASTM A123 se citan con frecuencia para hierro y acero fabricados galvanizados en caliente, pero la especificación del proyecto debe identificar la edición aplicable, los criterios de aceptación y cualquier requisito adicional de la autoridad vial.
La ventaja del galvanizado por lotes es una cobertura integral robusta en vigas, postes, soportes y conjuntos complejos. Sus limitaciones son igualmente importantes: un diseño de fabricación deficiente puede provocar zonas sin recubrimiento, fluidos de proceso atrapados, deformación, depósitos rugosos o defectos relacionados con el drenaje. Por lo tanto, los orificios, las secciones huecas, los cierres de soldadura y las placas superpuestas deben revisarse antes del galvanizado, no abordarse durante la inspección final.
Galvanizado continuo en caliente se aplica al acero en bobina antes del conformado. Puede proporcionar recubrimientos uniformes y controlados de zinc o aleación de zinc en chapa y fleje, a menudo regulados por normas como EN 10346 cuando corresponda. Es eficiente para componentes producidos a partir de chapa conformada, pero el corte, punzonado, doblado y soldadura crean zonas que requieren una consideración cuidadosa. Que sea adecuado para una determinada barrera de tráfico de acero depende de la geometría del componente, la ruta de conformado, las propiedades requeridas del material y los requisitos de las normas locales.
Electrogalvanizado puede producir recubrimientos lisos y controlados con precisión, pero generalmente son más delgados que los obtenidos mediante procesos de galvanizado en caliente. Es más habitual en aplicaciones cerradas o menos expuestas agresivamente que en herrajes pesados fabricados para sistemas de contención en carretera. No debe aceptarse como una alternativa equivalente simplemente porque ambos acabados se denominen «galvanizados». La masa del recubrimiento, el entorno previsto, la función del componente y la especificación pertinente deben respaldar la sustitución.
Recubrimientos de zinc-aluminio-magnesio se consideran cada vez más cuando se necesita una mayor resistencia a la corrosión, especialmente en productos de acero conformado y bordes cortados. Su comportamiento difiere del de los recubrimientos convencionales de zinc puro, y las afirmaciones de rendimiento deben vincularse a la norma real del producto, la designación del recubrimiento, el método de fabricación y las condiciones de exposición. Los evaluadores no deben suponer que una designación de zinc-aluminio-magnesio resuelve automáticamente problemas causados por agua estancada, solapes sin sellar o elementos de fijación incompatibles.
El espesor por sí solo no constituye toda la especificación
El espesor del recubrimiento es un indicador útil de durabilidad, pero debe interpretarse correctamente. Un recubrimiento más grueso generalmente proporciona una mayor reserva de zinc, pero no puede compensar una mala adherencia, una preparación superficial inadecuada, soldaduras insuficientemente protegidas o un diseño que retiene cloruros. Los requisitos de espesor también varían según el espesor del acero, la norma de galvanizado y la especificación contractual. Es más seguro indicar la norma aplicable y el método de aceptación que copiar un valor nominal en micras de un proyecto no relacionado.
Antes del galvanizado, la superficie de acero necesita una preparación uniforme. Una ruta de producción adecuada puede incluir eliminación de óxido, limpieza, decapado cuando lo requiera el proceso y manipulación controlada para que aceites, residuos de soldadura, marcas de pintura y escoria no interfieran con la formación del recubrimiento. El granallado o chorreado puede utilizarse en el proceso de fabricación más amplio, pero su idoneidad y secuencia deben alinearse con el sistema de recubrimiento seleccionado. Para piezas críticas fabricadas de barreras, las comprobaciones dimensionales y los ensayos no destructivos también pueden ser adecuados antes de que el recubrimiento impida el examen directo del metal base.
Puntos de inspección que revelan el riesgo real del recubrimiento
Un plan de inspección práctico debe ir más allá de la confirmación visual de que la superficie parece plateada y continua. Las mediciones de espesor deben realizarse en ubicaciones representativas utilizando un medidor calibrado adecuado, y los resultados deben registrarse conforme al requisito contractual. Los inspectores también deben buscar zonas desnudas, inclusiones de ceniza, picos afilados, escurrimientos que afecten al ajuste, descamación, rugosidad excesiva en las caras de conexión y orificios para pernos o de drenaje obstruidos.
Se necesita especial atención en las soldaduras y los extremos cortados. La composición química de la soldadura, la contaminación superficial y la secuencia de fabricación pueden influir en la apariencia y uniformidad del recubrimiento. Si se permiten retoques, el método, la preparación, el material de reparación compatible, los requisitos mínimos de área reparada y la documentación deben acordarse de antemano. La pintura aplicada en campo sobre óxido no sustituye un procedimiento definido de reparación del galvanizado.
Los elementos de fijación merecen su propia revisión. Una viga bien recubierta conectada con pernos, arandelas o anclajes insuficientemente protegidos puede desarrollar primero corrosión en la unión. El recubrimiento especificado de los elementos de fijación, el ajuste de la rosca después del galvanizado y la compatibilidad de materiales deben comprobarse como conjunto. Esto se vuelve más crítico en zonas húmedas de puentes, aberturas de la mediana y ubicaciones expuestas a niebla salina repetida.
Cuándo se justifica un sistema dúplex
Un sistema dúplex combina el galvanizado con un recubrimiento de pintura o polvo. Vale la pena considerarlo cuando la exposición es severa, cuando se requiere visibilidad de advertencia o cuando un proyecto necesita una apariencia definida. La capa de pintura limita el consumo de zinc, mientras que la capa de zinc protege el acero si la capa superior se daña. Sin embargo, el rendimiento del sistema dúplex depende en gran medida del acondicionamiento de la superficie, la compatibilidad de los recubrimientos, la cobertura de bordes, el control del curado y los procedimientos de reparación después de la instalación.
Por ejemplo, las ubicaciones de autopistas de alto riesgo pueden requerir un perfil de viga con alta rigidez y resistencia al impacto, así como una estrategia contra la corrosión adaptada al entorno. LaViga de caja abierta de 4.8 m utiliza una sección transversal rectangular hueca fabricada con placa de acero laminada en caliente de alta calidad y puede suministrarse con acabados de zinc-aluminio-magnesio o recubrimiento en polvo, incluidos colores de advertencia. Su objetivo declarado de larga vida útil en condiciones costeras o de alta niebla salina debe verificarse igualmente frente a la clasificación real de exposición del proyecto, los detalles de instalación y las hipótesis de mantenimiento.
Especifique la ruta de fabricación antes de aprobar el acabado
La protección contra la corrosión debe incorporarse al paquete de fabricación desde la etapa de planos. Esto incluye confirmar la geometría de la viga, las ubicaciones de punzonado y perforación, los radios de doblado, los detalles de soldadura, las disposiciones de ventilación y drenaje para elementos huecos, las tolerancias después del galvanizado y las áreas que requieren enmascaramiento o montaje posterior al recubrimiento. Un proveedor capaz de trabajar a partir de planos de proyecto o dibujos de fabricación puede coordinar la cotización, la revisión del diseño, la fabricación, el galvanizado, la pintura y el soporte de instalación en torno a esas interfaces, en lugar de tratarlos como transacciones independientes.
Para una especificación técnicamente defendible de una barrera de tráfico de acero, defina por separado la norma aplicable de rendimiento de la barrera y la norma de protección contra la corrosión; identifique el entorno de exposición; exija registros de inspección trazables; y aclare si se permiten reparaciones, sistemas de pintura o recubrimientos alternativos de aleación de zinc. Este enfoque proporciona a los evaluadores una base más clara para comparar ofertas y reduce la posibilidad de que un menor coste inicial del recubrimiento se convierta en un problema de mantenimiento prematuro en la carretera.
Deja una respuesta
¿Necesita más detalles?
Contácteme para obtener detalles sobre la creación y gestión de proyectos de diseño, características del proyecto, y servicios y precios
Consultar
Nuestra empresa fue fundada en 1998. Es una empresa pionera china que integra producción y ventas, comprometida con proporcionar productos de acero de alta calidad a clientes nacionales y extranjeros.

Servicio de calidad de primera clase y equipo profesional de posventa.
Póngase en contacto
*Respetamos su confidencialidad y toda la información está protegida.