






NOTICIAS
Lista de categorías
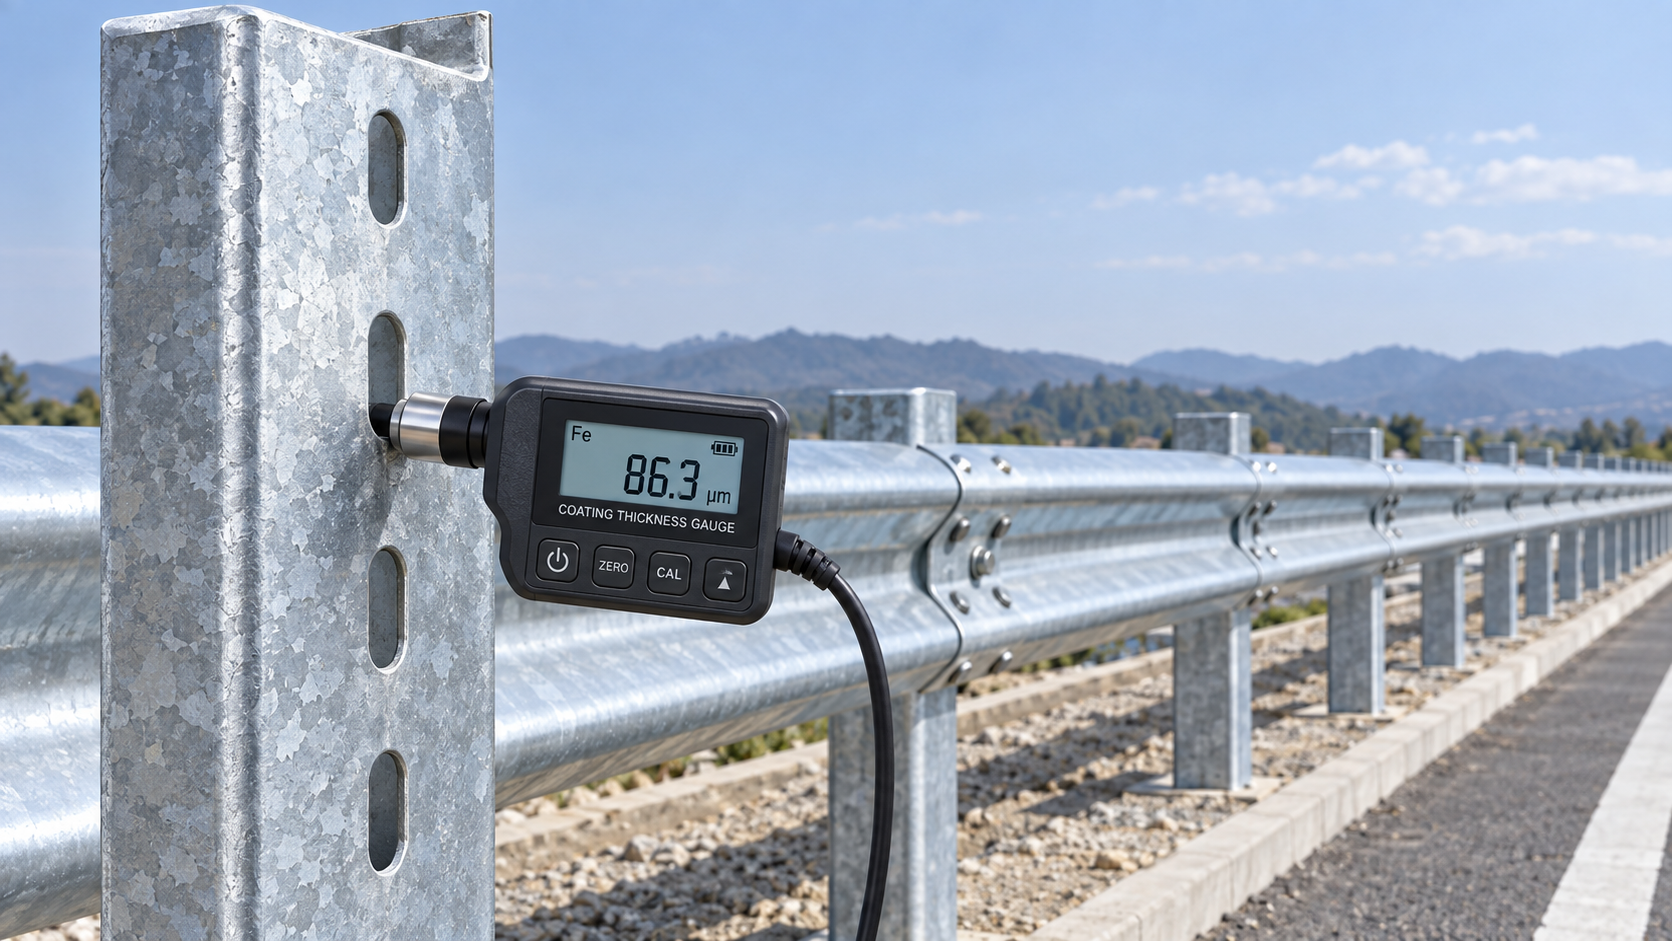
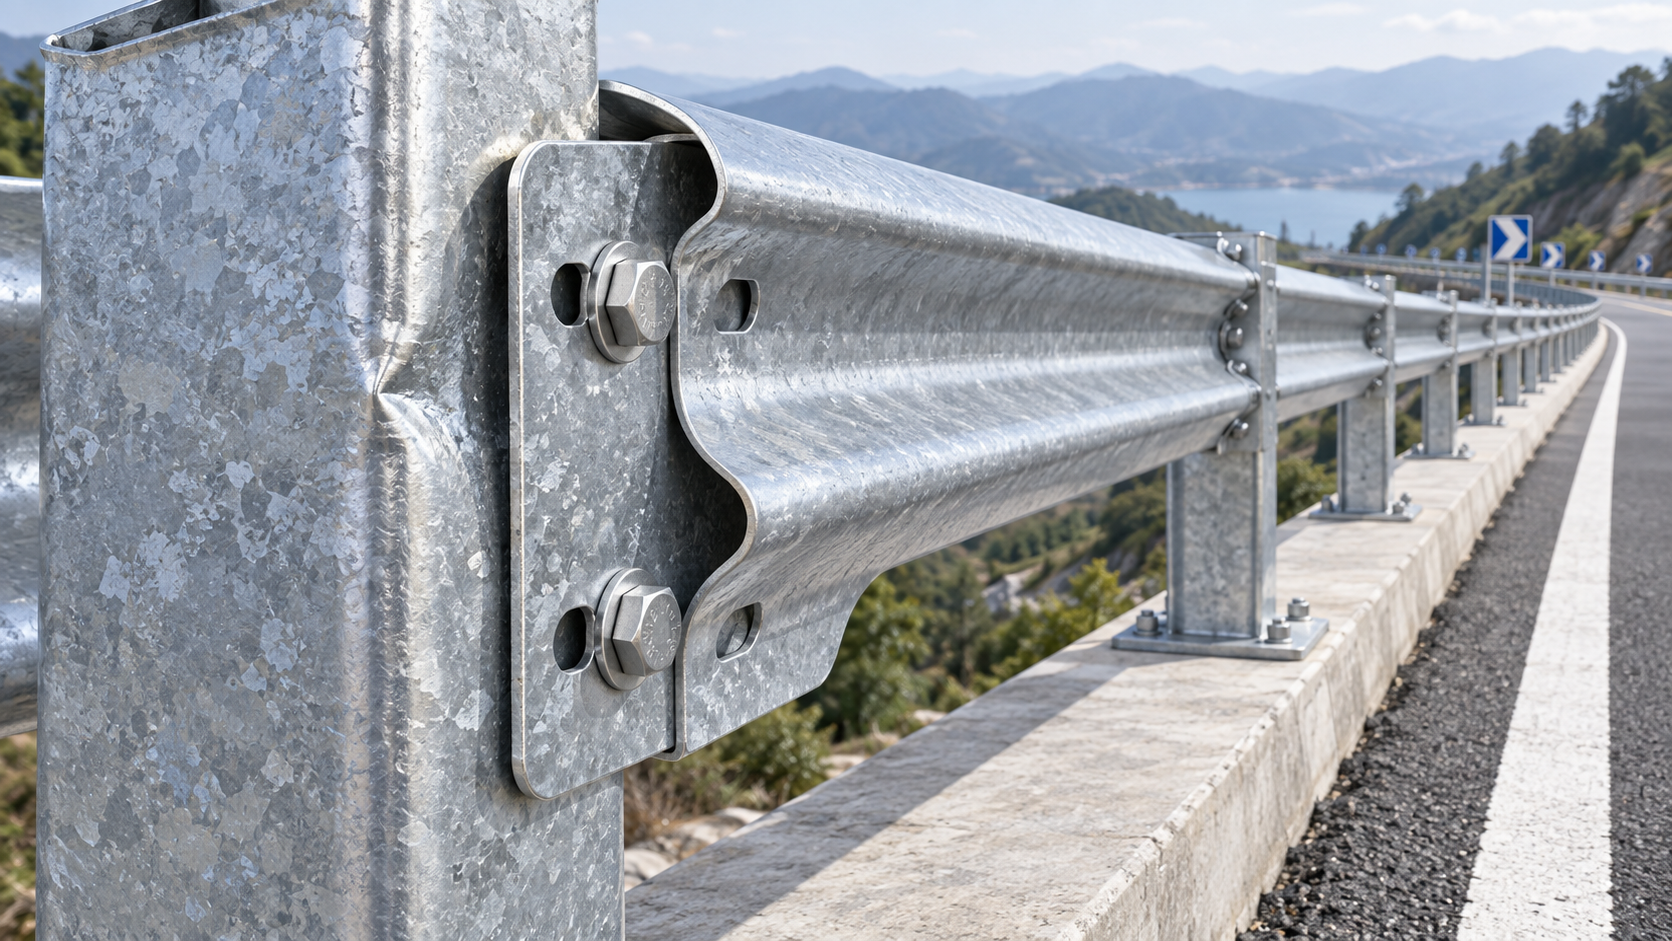
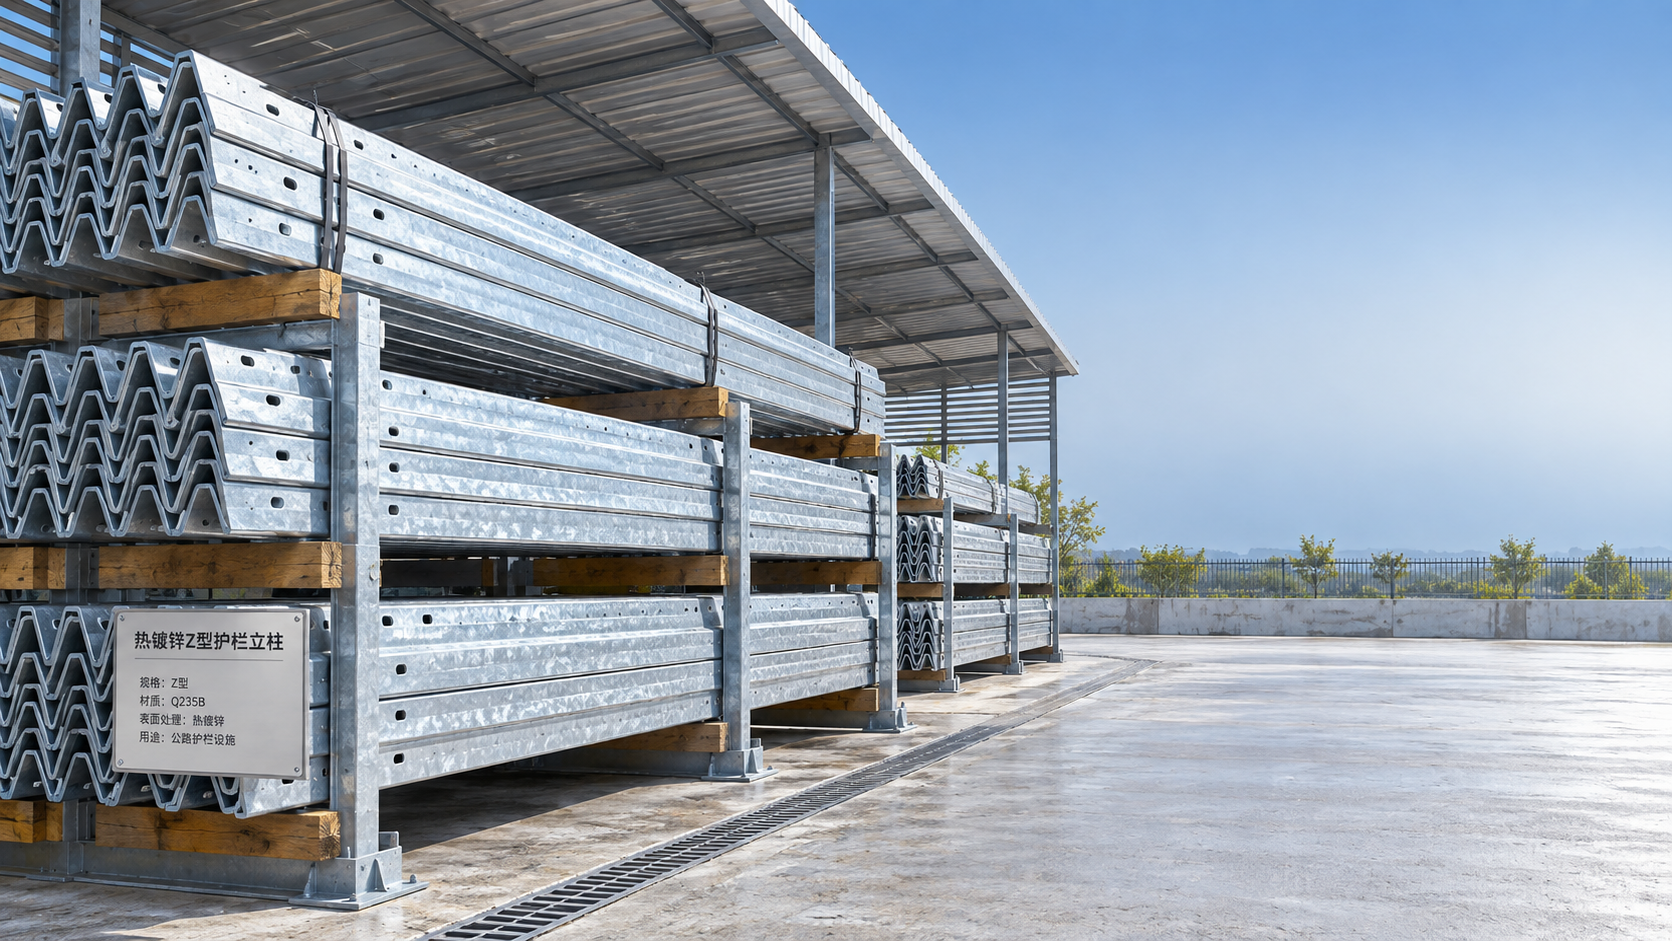
La cobertura desigual de zinc en un poste Z galvanizado no es automáticamente motivo de rechazo. El galvanizado por inmersión en caliente no es un acabado de pintura cosmética, y los postes pueden presentar variaciones de tonalidad, diferencias de cristalización, marcas de drenaje o rugosidad localizada, sin dejar de cumplir con la masa de recubrimiento y la norma de protección contra la corrosión requeridas.
El límite se supera cuando la variación deja el acero insuficientemente protegido, crea un probable punto de corrosión temprana, afecta el montaje durante la instalación de la barrera de seguridad o queda por debajo de los requisitos de recubrimiento establecidos para el proyecto. Para los sistemas de barreras de seguridad vial, esta decisión es importante. Un poste puede permanecer oculto detrás de los rieles y el suelo durante años, por lo que una pequeña zona sin tratar en un orificio perforado, borde o zona a nivel del suelo puede convertirse en el inicio de un problema de mantenimiento mucho mayor.
Comience por los requisitos del proyecto, no solo por la apariencia
Antes de rechazar un envío, confirme qué norma de galvanizado y criterios de aceptación se aplican al contrato. Los proyectos de carreteras pueden hacer referencia a ASTM A123/A123M, ISO 1461, EN ISO 1461, una especificación de la autoridad vial nacional o una nota de plano específica del cliente. Estos documentos no necesariamente utilizan reglas de muestreo, requisitos de espesor, límites de reparación o definiciones de condición superficial aceptable idénticos.
Aquí es donde a veces las inspecciones se equivocan: un equipo de calidad ve una zona oscura junto a una superficie de zinc brillante y supone que el área más oscura es delgada. Puede ser más gruesa, no más delgada. La composición química del acero, el estado de la superficie después del decapado, la velocidad de enfriamiento y la formación de la capa de aleación zinc-hierro pueden modificar el acabado. Una zona gris mate puede tener un galvanizado adecuado. Una zona brillante y de apariencia lisa aún puede ser demasiado delgada si el control del proceso fue deficiente.
La regla práctica es sencilla: rechace basándose en una no conformidad medible o en un defecto visual claramente especificado, no porque el recubrimiento no parezca uniforme desde varios metros de distancia.
¿Qué cobertura desigual de zinc debe generar preocupación?
Un poste Z galvanizado merece una inspección más detallada cuando la variación del recubrimiento aparece en zonas difíciles de reparar después de la instalación: la punta del poste, la sección empotrada, los orificios punzonados o perforados, los dobleces pronunciados, las zonas de soldadura y las interfaces donde los pernos, bloques separadores o componentes de la barrera apoyan contra el poste.
Las siguientes condiciones suelen ser más graves que una variación normal de color:
- Acero desnudo visible, óxido rojizo o áreas donde el zinc está claramente ausente.
- Recubrimiento delgado o discontinuo en bordes, esquinas, orificios, ranuras, soldaduras o dobleces conformados.
- Zonas sin recubrimiento ocultas por ceniza de zinc, depósitos blancos, aceite, residuos de embalaje o material temporal de retoque.
- Escurrimientos, picos, grumos o gotas afiladas de zinc que impiden que el riel, perno, arandela o soporte se asiente correctamente.
- Desprendimiento, descamación, agrietamiento o mala adherencia cuando el recubrimiento se somete a una prueba ligera de acuerdo con el procedimiento de inspección aplicable.
- Picaduras profundas, residuos atrapados o inclusiones rugosas que generan acero expuesto o reducen la sección utilizable en una ubicación crítica.
- Espesor localizado del recubrimiento por debajo del mínimo del proyecto, incluso cuando la lectura promedio en todo el poste parece aceptable.
Un recubrimiento rugoso por sí solo no siempre es motivo de rechazo. Una reactividad excesiva entre el acero y el zinc fundido puede producir una superficie gruesa, mate o irregular. Sin embargo, si esa rugosidad interfiere con el montaje, produce puntos elevados frágiles o se desprende durante la manipulación, se convierte en un defecto funcional en lugar de uno puramente visual.
Inspeccione el poste de la misma manera en que funcionará en campo
Los postes Z no son cupones planos. Sus alas, almas, dobleces, ubicaciones punzonadas y zona inferior de instalación generan diferentes condiciones de galvanizado. La inspección debe reflejar esa geometría. No tome todas las lecturas del recubrimiento en el ala plana y ancha más accesible y considere aceptable el poste.
Una inspección de recepción razonable comienza después de retirar el embalaje y cuando el acero está lo suficientemente limpio para poder verlo. Inspeccione bajo iluminación adecuada. Gire el poste en lugar de evaluar una sola cara. Preste especial atención a la transición alrededor de los dobleces y los accesorios soldados, ya que estas ubicaciones pueden acumular residuos antes del galvanizado o desarrollar irregularidades en el recubrimiento después de la inmersión.
Cuando la especificación requiera verificar el espesor, utilice un medidor magnético calibrado de espesor de recubrimiento adecuado para acero galvanizado. Registre las lecturas en ubicaciones representativas de cada poste muestreado, incluidas ambas caras accesibles y, cuando sea práctico, las áreas cercanas a orificios o elementos conformados. Las lecturas del medidor deben compararse con la norma aplicable y el requisito de compra; no deben evaluarse frente a un número genérico copiado de otro proyecto.
También conviene comprobar si el defecto aparente se repite. Una zona aislada puede indicar una marca de manipulación, contaminación o un problema localizado de galvanizado. La misma zona delgada que aparece en varios postes del mismo lote de producción sugiere un problema de proceso, como limpieza incompleta, orientación deficiente en el bastidor, drenaje inadecuado o condiciones de inmersión inconsistentes.
Diferencie la variación aceptable de un defecto rechazable
Cuándo es razonable reparar y cuándo no lo es
No todos los defectos localizados requieren desechar un poste completo. Muchas normas de galvanizado y especificaciones de proyecto permiten la reparación controlada de pequeñas áreas dañadas o sin recubrimiento utilizando materiales ricos en zinc aprobados, soldadura de zinc o pulverización térmica de zinc. Pero “reparable” no significa “reparar sin documentación”. El método permitido, el límite de área reparada, la preparación de la superficie, el espesor de película seca cuando corresponda y el registro de inspección deben seguir el requisito aplicable.
Una reparación no debe convertirse en una forma de ocultar un galvanizado deficiente sistemático. Si un lote contiene puntos desnudos repetidos, recubrimiento delgado generalizado o reparaciones alrededor de numerosos orificios y dobleces, la decisión correcta normalmente es detener la aceptación e investigar el lote. Puede ser posible reprocesarlo, pero debe ser propuesto por el fabricante y aceptado por la autoridad del proyecto o el inspector designado cuando sea necesario.
Tenga especial cuidado con las áreas reparadas que quedarán enterradas, expuestas a salpicaduras de la carretera, sales de deshielo o agua estancada. Estas condiciones exigen un criterio más conservador porque el acceso posterior es costoso y la corrosión puede progresar sin ser visible.
Documente un rechazo para que pueda sustentarse
Una nota de rechazo que diga “recubrimiento de zinc desigual” rara vez es suficiente. Proporciona poca orientación al proveedor y deja al equipo del proyecto expuesto si se cuestiona la decisión. Registre la orden de compra, la revisión del plano, el tamaño del poste, la identificación de colada o lote cuando esté disponible, la cantidad inspeccionada, el método de muestreo, la ubicación del defecto, fotografías con escala, lecturas de espesor del recubrimiento, el estado de calibración del medidor y la cláusula exacta de la especificación utilizada para la disposición.
Las fotografías deben mostrar tanto el defecto en primer plano como su posición en el poste Z. Una imagen cercana de acero expuesto es útil; una imagen que muestre que está junto a un orificio para perno o en la parte situada a nivel del suelo es mucho más útil. Mantenga los materiales aceptados y rechazados físicamente separados hasta que la respuesta del proveedor y la acción correctiva estén claras.
Para los fabricantes, la mejor prevención comienza antes del baño de galvanizado. La perforación, el doblado, la limpieza de soldaduras, la eliminación de óxido, el granallado cuando se especifique y los ensayos no destructivos afectan a que el acero terminado esté listo para el recubrimiento. Los residuos de fabricación, las hendiduras inaccesibles, un diseño deficiente de ventilación o drenaje y un tratamiento rugoso de las soldaduras pueden aparecer más adelante como un “problema de galvanizado”. El taller de recubrimiento debe recibir acero diseñado y preparado para galvanizarse correctamente.
Esa misma disciplina se aplica a un sistema completo de contención vial. Un sistema de barrera de seguridad de Noruega con forma ondulada está diseñado para absorber la energía de una colisión y ayudar a guiar un vehículo de vuelta hacia su trayectoria normal; su rendimiento a largo plazo depende tanto de postes y piezas de conexión compatibles y debidamente protegidos como del propio riel. Cuando un proyecto especifica normas como AASHTO M180 de EE. UU. o los requisitos ANBT de Brasil para componentes relacionados de barreras de seguridad, confirme el alcance exacto en lugar de asumir que un certificado cubre todos los requisitos de postes, sujetadores y recubrimientos.
La decisión práctica de rechazo
Rechace un poste Z galvanizado cuando la cobertura desigual de zinc genere acero expuesto, no cumpla el requisito aplicable de espesor o adherencia, obstaculice la instalación o exceda las disposiciones de reparación permitidas por el proyecto. Retenga e investigue cuando el patrón de defectos se repita en todo el lote. Acepte la variación visual solo después de confirmar que la cobertura es continua y que el desempeño medido cumple con la especificación aplicable.
En obras viales, “suficientemente bueno para instalar” no es una norma de aceptación fiable. La mejor pregunta es si el poste permanecerá protegido en sus ubicaciones más vulnerables bajo las condiciones de servicio que se espera que enfrente. Si el registro de inspección no puede responder a esa pregunta, el material aún no debe pasar a la instalación.
Deja una respuesta
¿Necesita más detalles?
Contácteme para obtener detalles sobre la creación y gestión de proyectos de diseño, características del proyecto, y servicios y precios
Consultar
Nuestra empresa fue fundada en 1998. Es una empresa pionera china que integra producción y ventas, comprometida con proporcionar productos de acero de alta calidad a clientes nacionales y extranjeros.

Servicio de calidad de primera clase y equipo profesional de posventa.
Póngase en contacto
*Respetamos su confidencialidad y toda la información está protegida.