






NOTICIAS
Lista de categorías
Publicaciones recientes
 Cómo comprobar el espesor del recubrimiento de un poste Z galvanizado16-09-2026
 ¿Es adecuada la barrera de seguridad con postes Z para aplicaciones en medianas de autopistas divididas?16-09-2026
 Cómo inspeccionar la alineación de la barrera de seguridad con postes Z después de la instalación16-09-2026
Cómo comprobar el espesor del recubrimiento en un poste Z galvanizado
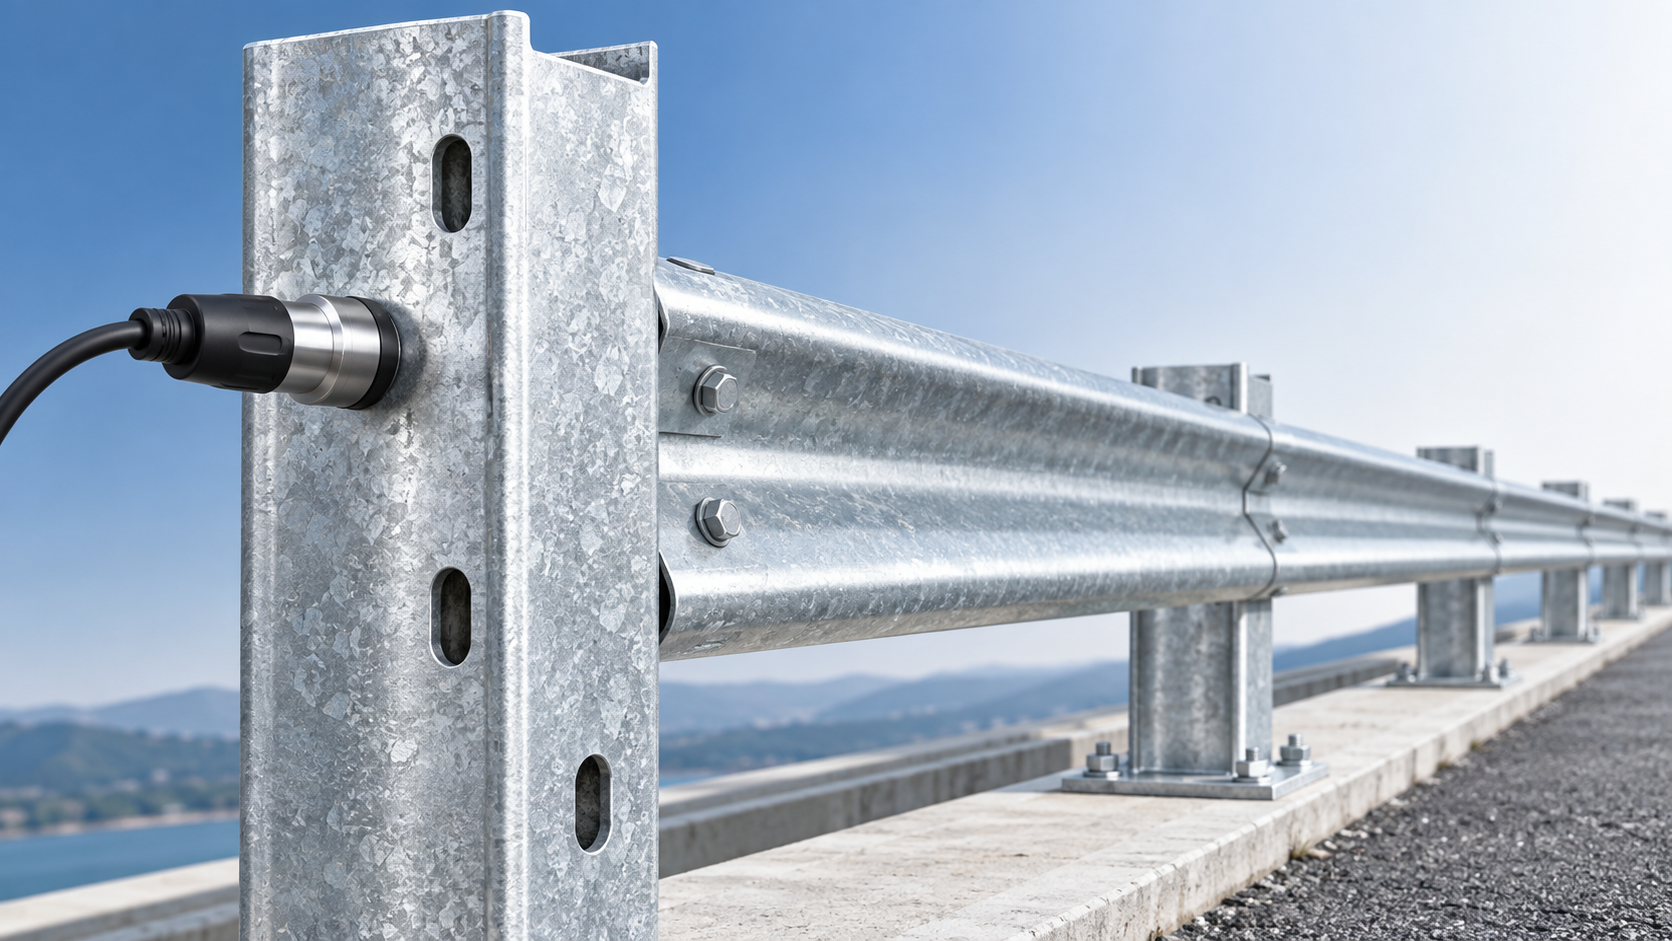
En los sistemas de barreras de seguridad vial, un poste Z no es solo un componente de soporte. Transfiere la carga del riel al terreno, permanece expuesto durante años a la humedad y a los contaminantes de la carretera, y es difícil de sustituir una vez instalada la línea de barrera. Por lo tanto, el recubrimiento de zinc forma parte de la decisión sobre seguridad y durabilidad, no es simplemente un acabado visual.
Comprobar el espesor del recubrimiento en un poste Z galvanizado ayuda a los equipos de calidad a confirmar si la capa protectora es suficientemente continua y si el producto cumple el requisito de recubrimiento indicado en la orden de compra, los planos del proyecto, la norma aplicable o el plan de inspección. El enfoque más práctico suele ser una medición no destructiva del espesor mediante inducción magnética, respaldada por inspección visual y registros de producción trazables.
Una inspección fiable debe responder a más de una pregunta: ¿Hay zinc sobre el acero? ¿El recubrimiento es razonablemente uniforme en todo el poste? ¿Las zonas críticas cercanas a orificios punzonados, dobleces, soldaduras y bordes cortados están adecuadamente protegidas? ¿Y el resultado medido coincide con el criterio de aceptación de este proyecto vial concreto?
Comience por confirmar lo especificado
Antes de tomar las lecturas, confirme si el poste Z fue galvanizado por inmersión en caliente después de su fabricación o si se fabricó a partir de fleje de acero pregalvanizado y posteriormente se punzonó o conformó. La diferencia es importante. Un poste fabricado y enviado a un baño de galvanizado por inmersión en caliente suele evaluarse conforme a especificaciones aplicables al galvanizado por lotes, mientras que la chapa o bobina galvanizada de forma continua puede adquirirse según una designación de masa de recubrimiento y luego procesarse hasta obtener su forma.
No suponga que un único criterio de recubrimiento se aplica a todos los elementos de acero de un conjunto de barrera de seguridad. Las vigas de riel, los postes Z, los separadores, los pernos, los componentes terminales y los soportes personalizados pueden tener diferentes formas de material y distintas normas de referencia. En muchos proyectos, las notas de los planos y la especificación contractual son la autoridad final. Normas como ISO 1461, ASTM A123/A123M, ASTM A653/A653M, ISO 2178 y ASTM E376 pueden ser pertinentes según el producto y el mercado, pero la edición aplicable y las reglas de aceptación deben identificarse antes de la inspección.
Esto es especialmente importante cuando un poste forma parte de un sistema de barrera diseñado conforme a un requisito regional de carreteras. Un sistema de rieles puede suministrarse conforme a una especificación de barreras de seguridad, mientras que sus postes de soporte se rigen por disposiciones independientes relativas a planos, acero, galvanizado o adquisición.
Utilice un medidor de espesor de recubrimiento por inducción magnética
Para zinc sobre acero, un medidor por inducción magnética es la herramienta de campo habitual. El zinc no es magnético y el sustrato de acero sí lo es, lo que permite al instrumento estimar la distancia entre la punta de la sonda y el acero situado bajo el recubrimiento. Los medidores modernos suelen mostrar el resultado en micrómetros o mils. Utilice una sola unidad de forma coherente en todo el registro de inspección; mezclar unidades es una forma sencilla de generar errores de informe evitables.
El medidor debe ser adecuado para medir recubrimientos no magnéticos sobre sustratos ferrosos. Un medidor de corrientes parásitas destinado a recubrimientos no conductores sobre metales no ferrosos no es el instrumento principal adecuado para esta tarea. Un medidor puede parecer que proporciona una lectura sobre el sustrato incorrecto, pero eso no hace que el resultado sea válido.
La calibración forma parte de la medición
Compruebe el medidor antes de cada turno de inspección, después de cambiar la batería, tras un cambio significativo de temperatura y siempre que los resultados parezcan inconsistentes. Siga el procedimiento de calibración del fabricante del instrumento. Habitualmente, esto incluye el ajuste a cero sobre una placa de referencia de acero sin recubrimiento y la verificación del funcionamiento con láminas de espesor certificadas o trazables.
El acero de referencia debe ser razonablemente similar al sustrato del poste en propiedades magnéticas, espesor y condición superficial. Un cupón delgado o una superficie de referencia muy rugosa pueden afectar la respuesta. Si el poste presenta una superficie de galvanizado por inmersión en caliente visiblemente rugosa, utilice la función de promedio del medidor cuando esté disponible y evite interpretar una sola lectura como el espesor del recubrimiento de todo el componente.
Dónde medir en un poste Z
La geometría de un poste Z plantea el principal reto de inspección. Sus alas, alma, pliegues, orificios punzonados y transiciones no reciben ni retienen zinc exactamente de la misma manera. Un plan de muestreo adecuado cubre zonas representativas en lugar de concentrarse en la cara más ancha y accesible.
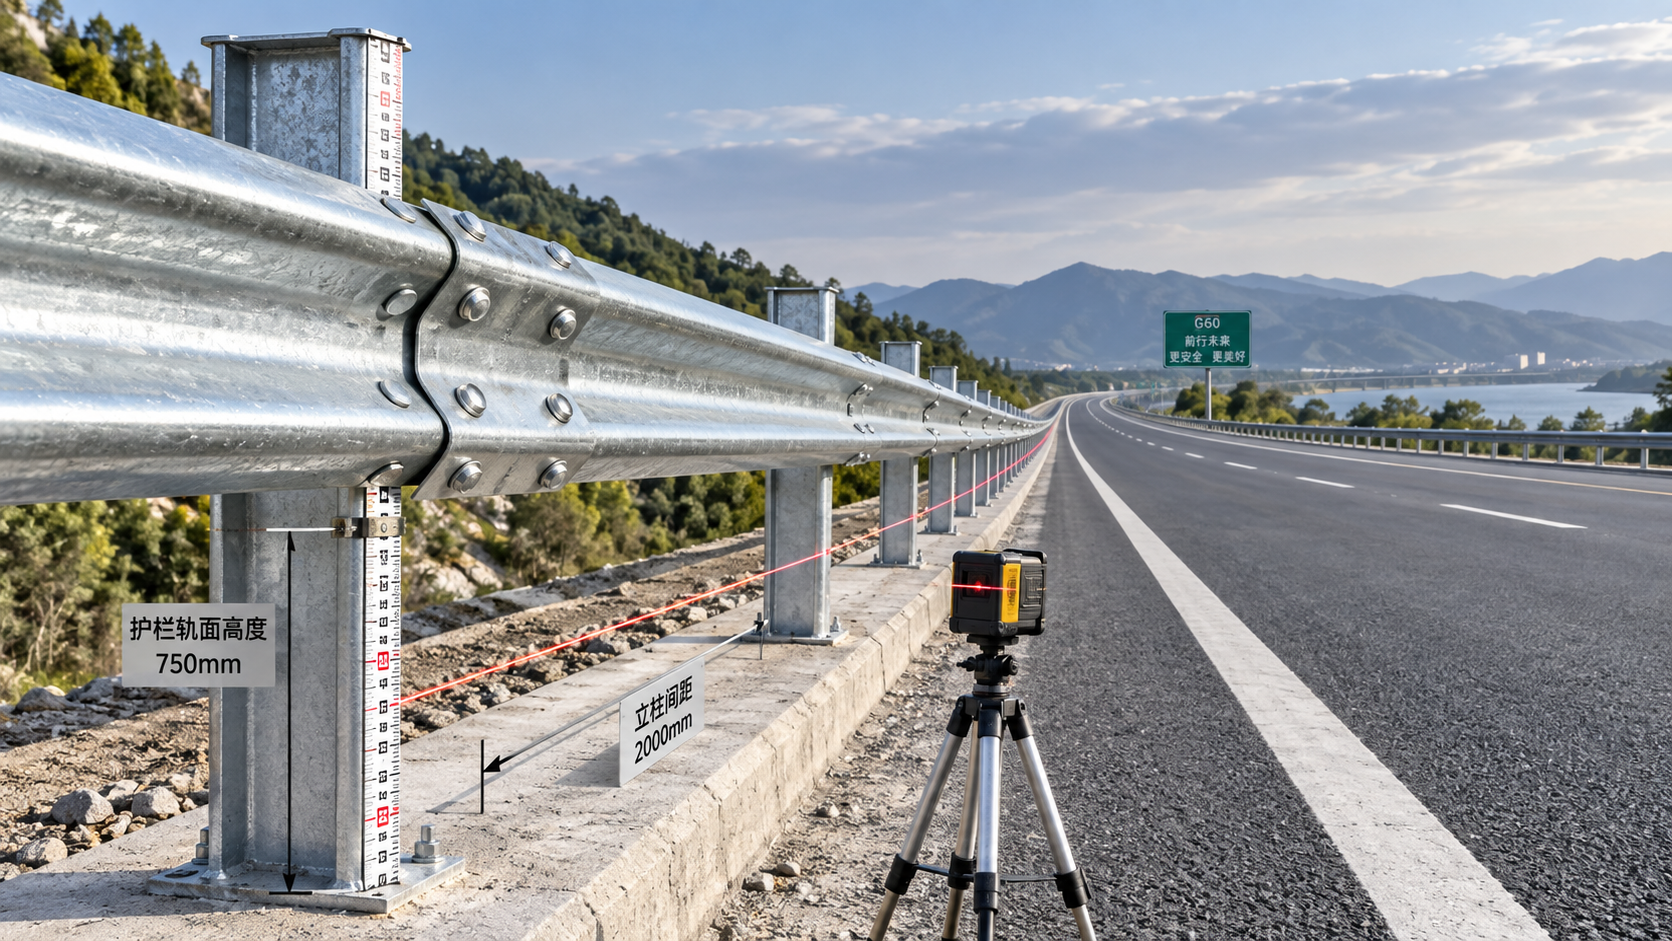
Para cada poste seleccionado, tome lecturas en zonas planas accesibles de ambas alas y del alma. Distribuya los puntos de medición a lo largo de la longitud en lugar de medir solo cerca de un extremo. Mantenga la sonda alejada de bordes, dobleces pronunciados, bordes de orificios, rebabas, soldaduras, etiquetas, acumulaciones importantes y marcas evidentes de manipulación, salvo que esas ubicaciones se estén investigando específicamente. Estas características pueden distorsionar las lecturas del medidor o producir un valor local que no represente la condición general del recubrimiento.
Al mismo tiempo, no ignore los detalles críticos. Después de completar las lecturas generales, inspeccione visualmente los orificios punzonados, las esquinas conformadas, los extremos cortados, los accesorios soldados y las zonas que puedan haber estado en contacto con cadenas o bastidores de elevación. Un medidor de recubrimiento es útil en superficies cercanas adecuadas, pero el examen visual suele ser mejor para identificar acero desnudo, inclusiones de ceniza, descamación, púas afiladas de zinc o daños introducidos después del galvanizado.
Una secuencia práctica de lectura
- Limpie la suciedad suelta, el agua, el aceite y los residuos abrasivos de la zona de medición prevista sin rayar el zinc.
- Coloque la sonda de forma perpendicular y firme contra una sección plana de la superficie.
- Levante y reposicione la sonda para realizar lecturas independientes; evite deslizarla sobre el recubrimiento.
- Registre los valores individuales o el promedio del medidor, junto con la identificación del poste, la ubicación, el inspector, la fecha y el número de serie del medidor.
- Compare el resultado utilizando la regla definida por el proyecto para lecturas locales, promedios de muestras, promedios de lotes o valores mínimos.
La cantidad de postes y lecturas debe provenir del plan de inspección o de la especificación aplicable. Si no se indica una regla de muestreo, establézcala con el comprador o la autoridad de calidad del proyecto antes de la liberación. Medir cada poste puede estar justificado para un lote pequeño y crítico, mientras que los lotes de producción más grandes generalmente requieren un método de muestreo documentado.
No considere intercambiables la masa y el espesor del recubrimiento
Una fuente común de desacuerdo es la diferencia entre la masa del recubrimiento y el espesor del recubrimiento. La bobina galvanizada continuamente suele pedirse por masa de recubrimiento por unidad de superficie, mientras que un medidor portátil mide el espesor en un punto local. Estas mediciones están relacionadas, pero no son conceptos de aceptación idénticos. El perfil superficial, la distribución del zinc, la textura del sustrato y la naturaleza de doble cara de algunas designaciones de masa de recubrimiento afectan a la interpretación.
Si un poste Z se conformó por laminación a partir de material pregalvanizado, confirme si el contrato exige verificar el recubrimiento de la bobina original, la superficie del poste terminado o ambos. Si el conformado, punzonado, taladrado o soldadura ha alterado el recubrimiento, el requisito pertinente también puede abordar la reparación, el retoque o la protección posterior a la fabricación. Esa decisión no debe tomarse únicamente a partir del resultado de un medidor de espesor.
Investigue las lecturas bajas antes de rechazar todo el lote
Una lectura baja puede indicar un problema real de galvanizado, pero también puede deberse a un mal contacto de la sonda, un medidor sin calibrar, la proximidad a una esquina, la rugosidad del recubrimiento o una medición tomada en una zona dañada. Vuelva a comprobar la zona con un instrumento recién calibrado, tome lecturas en superficies planas cercanas e inspeccione si la capa de zinc presenta discontinuidades visibles.
Si el resultado sigue siendo cuestionable, aísle las piezas afectadas y revise los registros del lote: trazabilidad de la colada de acero o de la bobina, ruta de fabricación, preparación de la superficie, lote de galvanizado, registros de reparación y documentos de inspección final. En la producción de barreras de seguridad, la calidad se construye mediante la secuencia de taladrado, doblado, eliminación de óxido, granallado cuando se especifique, ensayos no destructivos cuando se requieran, galvanizado y cualquier pintura o embalaje posterior. Una comprobación final con medidor es valiosa, pero no puede corregir una preparación o un control de proceso deficientes en las etapas previas.
La misma disciplina se aplica cuando los postes Z se suministran con sistemas de vigas onduladas para carreteras y tramos viales peligrosos. Por ejemplo, un sistema deArmco Barrier puede utilizar protección galvanizada por inmersión en caliente para favorecer la exposición prolongada al entorno vial, mientras que el perfil del riel está diseñado para absorber la energía de una colisión y guiar el vehículo de vuelta hacia su trayectoria normal. La inspección de corrosión de los postes, rieles y piezas de conexión debe seguir revisándose como un conjunto coordinado, no como comprobaciones individuales no relacionadas.
Qué debe mostrar un registro de inspección útil
Una declaración de aprobado/rechazado por sí sola constituye una evidencia débil. Un registro útil identifica el tipo de componente y la revisión del plano, el número de lote, el método de galvanizado, el modelo y número de serie del instrumento, el estado de calibración, las ubicaciones de medición, las lecturas individuales o promediadas, el criterio de aceptación de referencia, las observaciones visuales y la disposición de cualquier material no conforme. Las fotografías son útiles cuando hay daños, zonas sin recubrimiento, acumulaciones excesivas o áreas reparadas.
Para estructuras de acero personalizadas para carreteras, el enfoque más eficaz es acordar estos detalles durante la cotización y la revisión del diseño, antes de que comience la producción. Los fabricantes que trabajan a partir de planos de proyecto o dibujos del cliente pueden incorporar al plan de fabricación el grado de acero requerido, el patrón de orificios, las dimensiones del poste Z, el método de galvanizado, los puntos de prueba y el paquete de documentación. Esto reduce el riesgo de descubrir en la inspección final que el proveedor y el equipo del proyecto aplicaban reglas de recubrimiento diferentes.
El juicio final debe basarse en la norma especificada y en la condición del producto terminado, no en un único valor aislado del medidor. Mida cuidadosamente, tome muestras de superficies representativas, verifique el instrumento y preste especial atención a los detalles conformados y fabricados. Así es como la inspección del recubrimiento de un poste Z galvanizado se convierte en un control significativo de la vida útil en servicio vial, en lugar de un simple trámite de verificación.
Deja una respuesta
¿Necesita más detalles?
Contácteme para obtener detalles sobre la creación y gestión de proyectos de diseño, características del proyecto, y servicios y precios
Consultar
Nuestra empresa fue fundada en 1998. Es una empresa pionera china que integra producción y ventas, comprometida con proporcionar productos de acero de alta calidad a clientes nacionales y extranjeros.

Servicio de calidad de primera clase y equipo profesional de posventa.
Póngase en contacto
*Respetamos su confidencialidad y toda la información está protegida.